
Sie sind nicht allein, wenn Sie auf diese bekannten Szenarien gestoßen sind: Schichtablösung, unvollständige Drucke oder Haftungsprobleme. Lassen Sie uns diese Probleme genauer untersuchen und effektive Lösungen finden, um Ihr 3D-Harzdruckerlebnis mit Ihrem GKTwo reibungsloser und angenehmer zu gestalten.
1. Temperaturprobleme
Ein häufiger Übeltäter ist die Temperatur. Ist die Umgebungstemperatur zu niedrig oder fällt die Temperatur während des Drucks erheblich ab, kann das Material nicht an der Bauplatte haften oder der Druck bricht mittendrin ab. Bitte überprüfen Sie die Harztemperatur vor dem Drucken und erwärmen Sie diese bei Bedarf. Es ist auch unglaublich wichtig, die empfohlene Temperatur für das von Ihnen verwendete Harz zu überprüfen; nicht alle Harze sind gleich.
Die integrierte PTC (Positive Temperature Coefficient)-Heiztechnologie des GKTwo wirkt dem entgegen, indem sie optimale Druckbedingungen selbst bei wechselnden Umgebungstemperaturen gewährleistet. Mit Temperatureinstellungen von 25 °C bis 35 °C (77 °F bis 95 °F) bleiben Ihre Drucke auf Kurs.

2. Softwareprobleme
Die Slicer-Einstellungen spielen beim 3D-Druck eine wichtige Rolle. Hier sind einige softwarebezogene Herausforderungen und wie man sie löst:
- Große Drucke ohne Hohlräume / Große Drucke mit Hohlräumen, aber ohne Ablauflöcher: Bei großen, massiven Modellen ist auch die Oberfläche groß. Um teilweise Ablösungen und Schichtlinien zu vermeiden, lassen Sie einige Teile im Inneren hohl und fügen Sie ein oder zwei Ablauflöcher in der Nähe der Bauplatte und Luftdruckentlastungslöcher auf der anderen Seite des Modells in der Nähe des Harzbehälters hinzu. Darüber hinaus kann ein zu massives Modell dazu führen, dass das Modell zu schwer wird und nach einem bestimmten Punkt nicht mehr an der Bauplatte haftet. Ein ordnungsgemäßes Aushöhlen des Modells hilft auch, Harzabfälle zu vermeiden.

- Position überprüfen: Neigen Sie das Modell um 30 oder 45 Grad, um ein Ablösen zu verhindern. Es ist jedoch wichtig zu beachten, dass eine größere Querschnittsfläche die Ablösekräfte während des Anhebens der Bauplatte erhöhen kann. Durch das Drucken eines Modells in einem Winkel reduzieren Sie die Oberfläche jeder Schicht und verringern gleichzeitig den Kontakt des Drucks mit dem Tank, wodurch die Erfolgsrate drastisch steigt.


- Slicing-Einstellungen: Ein häufiges Problem ist, wenn die Verweilzeit nach dem Einfahren auf 0 gesetzt oder die Hubgeschwindigkeit zu schnell war. Abhängig von der Fließfähigkeit des Harzes sollte die Einfahrgeschwindigkeit auf 1 Sekunde eingestellt werden, es sei denn, das Modell ist zu klebrig, dann sollte sie auf 2 Sekunden pro Minute eingestellt werden. Zusätzlich sollte die Hubgeschwindigkeit nicht mehr als 300 mm/min betragen.

- Dateiprobleme: Die Datei wurde während des Slicing oder Exports beschädigt und es können Schichten fehlen. Verwenden Sie UV-Tools zur Überprüfung: https://github.com/sn4k3/UVtools. Wenn Sie mit dem Chitubox-Slicer slicen, gibt es auf der GKtwo-Benutzeroberfläche eine automatische Dateiprüfungsfunktion. Das System startet den Druck nicht, wenn eine beschädigte Datei erkannt wird.
3. Hardwareprobleme
Hardware spielt eine entscheidende Rolle für erfolgreiche Drucke. Hier sind einige der häufigsten Ursachen für Druckfehler:
- Lose Teile: Hardware wie LCD, UV-Lichtquellenanschluss, Bauplatte, Arm oder Harztank, die locker sind, können zu einem Fehldruck führen.
- Nicht nivelliert: Eine konsistente Nivellierung Ihrer Bauplatte, insbesondere nach ALLEN Druckproblemen, ist entscheidend für erfolgreiche Drucke. In der Regel kann ein unebener Tisch dazu führen, dass auch der Tank und die Bauplatte uneben werden. Wenn Ihr Drucktisch instabil ist, kann es notwendig sein, die Füße des Druckers anzupassen oder einen höhenverstellbaren Tisch zu verwenden.


-
Motor- oder Mainboard-Probleme: Führen Sie einen Z-Achsen-Test durch, um Probleme zu diagnostizieren.
- Manuelles Hinzufügen von Harz oder Anhalten des Druckers während des Drucks: Zu schnelles Hinzufügen von Harz während des Drucks oder Harz, das nicht auf die entsprechende Temperatur erwärmt wurde, kann zu Schichtablösungen oder Linien in Ihren Drucken führen.
- Harzqualität: Abgelaufenes oder unsachgemäß gemischtes Harz kann zu fehlerhaften Drucken führen. Achten Sie darauf, das Harz vor Gebrauch sehr gut zu schütteln. Wenn das Harz länger als 24 Stunden im Behälter steht, ist es besser, es vor Gebrauch gut umzurühren.
- Ablagerungen im Harzbehälter: Achten Sie darauf, Ihr Harz im Behälter frei von Ablagerungen zu halten, und reinigen Sie den Behälter gründlich, wenn Sie dies tun, insbesondere nach einem fehlgeschlagenen Druck.

Tipps zur richtigen Reinigung Ihres Harzbehälters und zum Filtern von Harz
Schritt 1: Nehmen Sie ein altes Modell/Stützobjekt mit einer ebenen Oberfläche, das Sie nicht mehr benötigen, und platzieren Sie es in einer Ecke des Harzbehälters, wobei Sie darauf achten müssen, dass es fest, aber nicht gewaltsam, auf dem NFEP des Behälters aufliegt.
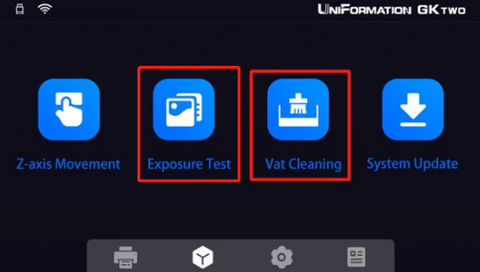
Schritt 2: Führen Sie die Harzbehälterreinigung in der Benutzeroberfläche aus, was etwa 10 Sekunden dauert. Der gesamte Bildschirm leuchtet auf und härtet den Bereich Ihres Harzbehälters aus. Dadurch leuchtet der gesamte Bildschirm auf und es entsteht ein rechteckiges Stück gehärtetes Harz, an dem das alte Modell/Stützobjekt haftet. Möglicherweise müssen Sie die Harzbehälterreinigung mehrmals durchführen, um das alte Modell/die Stützobjekte fest an den gehärteten Harzschichten zu befestigen.
Schritt 3: Abziehen und ausdrücken, um das Harz abzulassen und dann zu entsorgen.
Schritt 4: Harz filtern.
https://www.youtube.com/watch?v=XAiyg7yUI_M
*Hinweis: Es ist wichtig, den Harztank regelmäßig zu reinigen, besonders wenn Sie harte Harzstücke schwimmen sehen oder verhärtete Harzbereiche am Boden des Tanks bemerken. Andernfalls kann es zu Schäden am Tank kommen, wenn die Bauplatte herunterfährt. Im schlimmsten Fall kann die nfep-Folie brechen, was zu Harzaustritt und Aushärtung auf den Bildschirmschutzfolien führen kann. Noch schlimmer ist, dass flüssiges Harz in das Innere Ihrer Maschine gelangen und ernsthaftere Probleme verursachen könnte.


*alle oben gezeigten Bilder wurden von der UniFormation-Community zur Verfügung gestellt
Fehlerbehebung
Schritt 1: Versuchen Sie, das gehärtete Harz auf dem Bildschirmschutz mit IPA zu reinigen. Wenn es entfernt werden kann, können Sie es weiter verwenden. Wenn das gehärtete Harz nicht entfernt werden kann, ersetzen Sie den Schutz.
https://www.youtube.com/watch?v=fB4DNz-dNDw
Schritt 2: Ersetzen Sie eine neue nFEP
https://www.youtube.com/watch?v=H47ABCKRPCo
Schritt 3: Überprüfen Sie die LCD-Belichtung, stellen Sie sicher, dass Ihre Lichtquelle funktioniert.
Denken Sie daran, dass ein fehlgeschlagener Druck zu weiteren Problemen führen kann, daher sollten Sie rechtzeitig handeln.
Lassen Sie sich von Fehldrucken nicht entmutigen. Die erfolgreiche Fehlerbehebung bei Druckproblemen vermittelt Ihnen unschätzbares Wissen und Erfahrungen, die Ihre Herausforderungen zu Sprungbrettern für die Beherrschung Ihres GKTwo-Druckers machen.
Bleiben Sie dran für weitere Tipps und bleiben Sie mit uns in Verbindung für Updates und Einblicke aus der Welt des 3D-Drucks. Wir sind hier, um Sie auf Ihrem Weg zu außergewöhnlichen Kreationen zu unterstützen.
Viel Spaß beim Drucken!
Diskutieren Sie mit uns
Facebook-Gruppe: https://www.facebook.com/groups/661715828314843


