
No está solo si se ha encontrado con estos escenarios familiares: separación de capas, impresiones incompletas o problemas de adhesión. Sumerjámonos de lleno en el análisis de estos problemas y encontremos soluciones efectivas para que su experiencia de impresión 3D de resina con su GKTwo sea más fluida y agradable.
1. Problemas de temperatura
Un culpable común es la temperatura. Si la temperatura ambiente es demasiado baja o la temperatura baja significativamente durante la impresión, el material puede no adherirse a la placa o fallar a la mitad. Verifique la temperatura de la resina antes de imprimir y caliéntela si es necesario. También es increíblemente importante revisar la temperatura recomendada para la resina que está utilizando; no todas las resinas son iguales.
La tecnología de calentamiento PTC (coeficiente de temperatura positivo) incorporada de la GKTwo combate esto al garantizar condiciones óptimas de impresión incluso con cambios en la temperatura ambiente. Con ajustes de control de temperatura que van desde los 25 a los 35 grados Celsius (77℉ a 95℉) en su impresora, sus impresiones se mantienen en curso.

2. Problemas de software
La configuración del laminador es muy importante en la impresión 3D. Aquí hay algunos desafíos relacionados con el software y cómo abordarlos:
- Impresiones grandes sin huecos/Impresiones grandes huecas pero sin orificios de drenaje: Para modelos sólidos grandes, la superficie también es grande. Para evitar la separación parcial y las líneas de capa, deje algunas partes huecas en el interior y agregue uno o dos orificios de drenaje cerca de la placa de construcción y agregue orificios de liberación de presión de aire en el otro lado del modelo cerca de la tina de resina. Además, tener un modelo demasiado sólido puede hacer que el modelo sea demasiado pesado y no se adhiera a la placa de construcción después de cierto punto. Ahuecar el modelo correctamente también ayudará a eliminar el desperdicio de resina.

- Verifique la posición: Incline 30 o 45 grados para ayudar a prevenir el desprendimiento. Sin embargo, es importante tener en cuenta que una sección transversal más grande puede aumentar las fuerzas de desprendimiento durante el levantamiento de la placa de construcción. Al imprimir un modelo en ángulo, se reduce el área de la superficie de cada capa y también se disminuye la cantidad de contacto que la impresión tiene con el tanque, lo que aumentará drásticamente la tasa de éxito.


- Configuración de corte: Un problema común es cuando el tiempo de reposo después de la retracción se establece en 0 o la velocidad de elevación es demasiado rápida. Dependiendo de la fluidez de la resina, la velocidad de retracción debe establecerse en 1 segundo, a menos que el modelo sea demasiado pegajoso, entonces debe establecerse en 2 segundos por minuto. Además, la velocidad de elevación no debe exceder los 300 mm/min.

- Problemas con el archivo: El archivo se corrompió durante el corte o la exportación y puede que le falten algunas capas. Utilice las herramientas UV para verificar: https://github.com/sn4k3/UVtools. Si corta con el laminador Chitubox, hay una función de verificación automática de archivos en la interfaz de usuario de GKtwo; el sistema no comenzará a imprimir si se detecta algún archivo corrupto.
3. Problemas de hardware
El hardware juega un papel crucial en las impresiones exitosas. Estas son algunas de las causas más comunes de fallas de impresión:
- Piezas sueltas: El hardware, como la pantalla LCD, la conexión de la fuente de luz UV, la placa de construcción, el brazo o la tina de resina sueltos, pueden hacer que una impresión falle.
- Sin nivelar: Nivelar su placa de construcción de manera constante, especialmente después de CUALQUIER problema de impresión, es vital para el éxito de las impresiones. Por lo general, una mesa desnivelada puede hacer que la tina y la placa de construcción también se desnivelan. Si su mesa de impresión es inestable, puede ser necesario ajustar las patas de la impresora o usar una mesa de altura ajustable.


-
Problemas con el motor o la placa base: Ejecute una prueba del eje Z para diagnosticar problemas.
- Agregar resina manualmente o detener la impresora durante la impresión: Agregar resina demasiado rápido durante la impresión o resina que no se ha calentado a la temperatura adecuada puede causar separación de capas o líneas en sus impresiones.
- Calidad de la resina: La resina caducada o mezclada incorrectamente puede provocar impresiones fallidas. Asegúrese de agitar muy bien la resina antes de usarla. Si la resina permanece en la cubeta más de 24 horas, es mejor agitarla bien antes de usarla.
- Residuos en la cubeta: Asegúrese de mantener la resina en la cubeta libre de residuos y limpie la cubeta a fondo si los tiene, especialmente después de una impresión fallida.

Consejos sobre cómo limpiar la cubeta y filtrar la resina correctamente
Paso 1: Tome un modelo/soporte viejo con una superficie plana que ya no necesite y colóquelo en la esquina de la cubeta, asegurándose de que esté firmemente, pero no a la fuerza, adherido a la NFEP de la cubeta.
Paso 2: Ejecute la limpieza de la cubeta en la interfaz de usuario, lo que tarda aproximadamente 10 segundos. Toda la pantalla se iluminará y curará el área de la cubeta. Esto iluminará toda la pantalla y creará una pieza rectangular de resina curada a la que se adherirá el modelo/soporte antiguo. Es posible que tenga que realizar la limpieza de la cubeta más de una vez para asegurar firmemente el modelo/soporte antiguo a las capas de resina curada.
Paso 3: Pele y exprima para drenar la resina y luego deséchela.
Paso 4: Filtre la resina.
https://www.youtube.com/watch?v=XAiyg7yUI_M
*Nota: Es importante limpiar el tanque regularmente, especialmente si nota piezas duras de resina flotando o secciones de resina endurecida en el fondo del tanque. De lo contrario, esto resultará en daños al tanque cuando la plataforma de construcción baje. En el peor de los casos, la película nfep puede romperse, lo que provoca fugas de resina y curado en los protectores de pantalla. Peor aún, la resina líquida podría introducirse en el funcionamiento interno de su máquina y causar problemas más graves.


*todas las imágenes de arriba proporcionadas por la comunidad UniFormation
Solución de problemas
Paso 1: Intente usar IPA para limpiar la resina curada en el protector de pantalla; si se puede quitar, entonces puede usarlo continuamente; si la resina curada no se puede quitar, reemplace un nuevo protector.
https://www.youtube.com/watch?v=fB4DNz-dNDw
Paso 2: Reemplace un nuevo nFEP
https://www.youtube.com/watch?v=H47ABCKRPCo
Paso 3: Verifique la exposición LCD, asegúrese de que su fuente de luz esté funcionando.
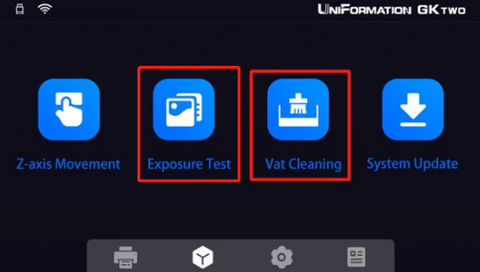
Recuerde, una impresión fallida puede generar problemas adicionales, así que priorice una acción oportuna.
No deje que los fallos de impresión le desanimen. La resolución exitosa de problemas de impresión le brinda conocimientos y experiencia invaluables que convierten sus desafíos en peldaños hacia el dominio de su impresora GKTwo.
Manténgase atento para obtener más consejos y conéctese con nosotros para recibir actualizaciones e información del mundo de la impresión 3D. Estamos aquí para apoyarle en su viaje hacia creaciones excepcionales.
¡Feliz impresión!
Únase a nuestra discusión
Grupo de Facebook: https://www.facebook.com/groups/661715828314843


